ー この記事の要旨 ー
- ラピッドプロトタイピングは製造業では物理試作、ソフトウェア開発では画面や機能の反復試作を指します。同じ語で対象が二分するため、自分がどちらの意味で読むべきかを最初に特定できます。
- 造形方式も忠実度も、装置スペックではなく確かめたい仮説の種類から逆算して選びます。大きさの確認に高精度は要らず、嵌合の確認には要る、という対応関係を判断の起点に置けます。
- 試作品で結論を出してよい範囲は形状・寸法・配置・操作感までで、材料物性の判断は別検証に委ねます。検証目的の言語化から外注1点の依頼までの3ステップが手に入ります。
試作を速くするだけでは、判断は速くならない
ラピッドプロトタイピング(Rapid Prototyping:RP)とは、試作品を短期間・低コストで作り、設計や仮説の妥当性を早く確かめる開発手法です。ただしこの言葉は、製造業とソフトウェア/サービス開発の2つの文脈で指す対象が異なります。前者は3Dプリンターなどで物理的な試作品を素早く造形すること、後者は使い捨て型や進化的な形式で画面や機能の試作を反復することを指します。
同じ言葉なのに指す対象が二分しているため、検索してたどり着いた記事が自分の文脈と違う、という取り違えが起きやすくなっています。
自分がどちらの意味でこの言葉に出会ったのかを自覚しないまま読み進めると、造形方式の比較表を延々と読んでも欲しい答えにたどり着きません。
ここでは、2つの意味を切り分けたうえで、自分の状況でどちらを採るべきか、そして導入を見送るべき条件までを扱います。判断の順序は、意味の特定、目的の特定、方式の選択、そして導入可否の見極めです。
この記事で確認できること
- ラピッドプロトタイピングという言葉が持つ2つの意味と、その見分け方
- 従来の試作手法が抱えていた課題と、それをどう解消する構造なのか
- 造形方式や忠実度を、装置スペックではなく検証したい仮説から選ぶ考え方
- 内製と外注の分岐点、そして導入すべきでない条件
なお、試作を「考え方」として組織に取り込む話は範囲外です。プロトタイプを起点にした思考の型については、関連記事『プロトタイピング思考とは?』で詳しく解説しています。
ラピッドプロトタイピングの基本定義と語源
言葉の成り立ちと指す範囲
ラピッドプロトタイピングは、rapid(迅速な)とprototyping(試作)を組み合わせた語で、略称はRPです。1980年代後半、光造形装置の実用化を背景に製造業で使われはじめ、当初は「三次元データから直接、短時間で立体物を作る技術」を指す用語でした。
現在の使われ方はもう少し広く、装置の種類を問わず「試作までの時間とコストを圧縮し、検証の回数を増やすこと」全般を指します。
ここで押さえるべきは、速さそのものが目的ではないという点です。速く作れることの価値は、判断の材料を早く手に入れられること、そして間違いに早く気づけることにあります。
「試作品を作る技術」ではなく「検証を回す仕組み」
定義を技術の側から読むと、3Dプリンターの話に見えます。しかし実務で機能させるには、プロセスの側から読む必要があります。
従来、試作は開発工程の後半に置かれる確認作業でした。ラピッドプロトタイピングが変えたのは、その位置です。
作る負担が下がると、試作は「最後の確認」から「途中で何度も挟む問いかけ」へ移ります。1回の試作が1週間から1日になると、設計者は「これで合っているか」ではなく「この案とこの案のどちらが良いか」を問えるようになります。
この位置の変化を捉えないまま装置だけを導入すると、造形は速くなったのに意思決定の速度は変わらない、という状態になります。
用語の関係を整理する
ラピッドプロトタイピングの周辺には、似た意味の語がいくつも並んでいます。混同しやすいものを整理しておきます。
| 用語 | 指す対象 | ラピッドプロトタイピングとの関係 |
| アディティブマニュファクチャリング(付加製造) | 材料を積み重ねて造形する製造方式そのもの | ラピッドプロトタイピングを実現する主要な手段の一つ。方式の名前であり目的の名前ではない |
| ラピッドツーリング | 簡易的な型を短期間で製作すること | 試作から少量生産へ橋渡しする発展形 |
| ラピッドマニュファクチャリング | 積層造形で最終製品そのものを作ること | 試作ではなく生産に用いる発展形 |
| デジタルファブリケーション | デジタルデータから物理物を作る営み全般 | ラピッドプロトタイピングを含む上位の概念 |
混同が最も起きやすいのは、アディティブマニュファクチャリングとの関係です。積層造形は「どう作るか」を表す製造方式の分類、ラピッドプロトタイピングは「何のために作るか」を含む目的の語です。
同じ装置を使っていても、試作の検証に使えばラピッドプロトタイピング、最終製品の生産に使えばラピッドマニュファクチャリングと呼び分けられます。
次は、この言葉が製造業とソフトウェア開発で二分している状況を見ていきます。
同じ言葉が指す2つの対象
自分がどちらの意味で来たのかを先に確定する
2つの意味は排他ではなく、どちらも「早く形にして早く確かめる」という発想を共有しています。ただし作る対象も、必要な設備も、判断すべき論点も違います。
読み進める前に、次の3つの観点を順に当ててください。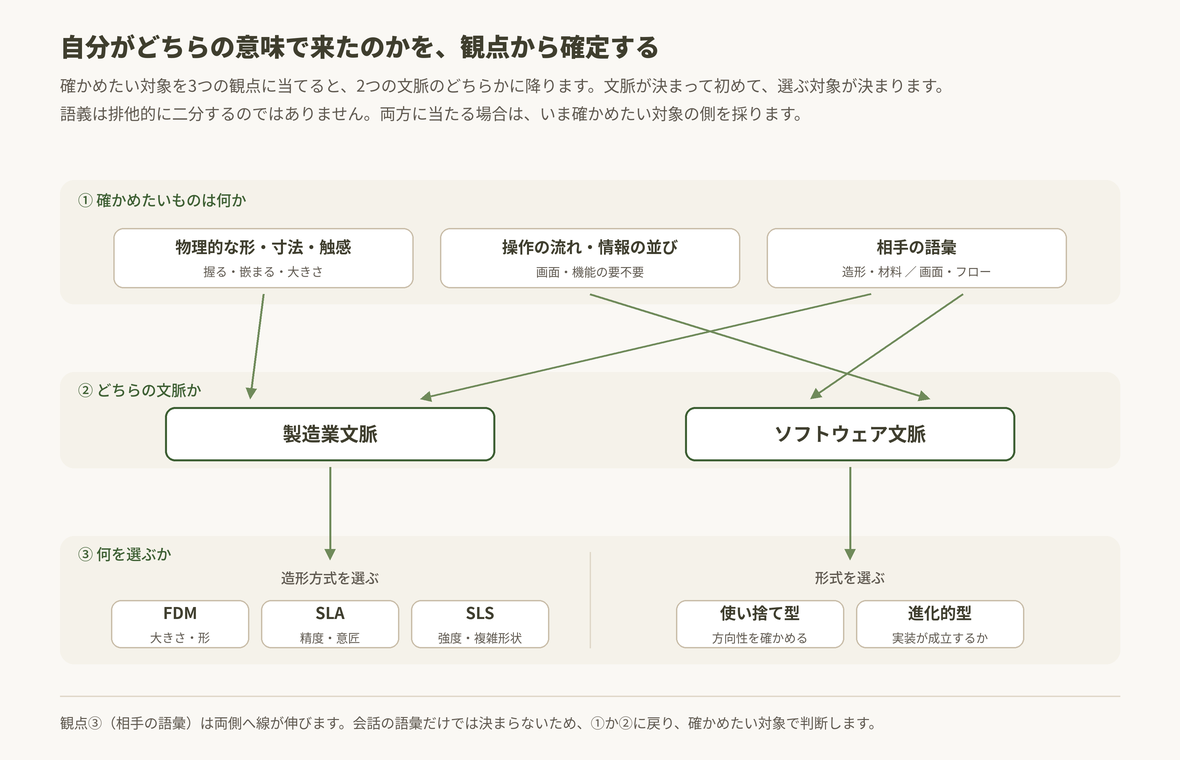
観点は3つあります。1つ目は、確かめたいものが物理的な形・寸法・触感かどうか。握った感じや部品が嵌まるかを見たいなら、製造業の文脈です。2つ目は、操作の流れや情報の並びかどうか。画面上で機能の要不要を見たいなら、ソフトウェアの文脈です。
3つ目は、社内で相手が使っている語彙です。「造形」「材料」と言っていれば製造業側、「画面」「フロー」と言っていればソフトウェア側の話をしています。
ただし3つ目だけでは決まりません。相手の語彙は両方の文脈へ伸びるため、判断がつかないときは1つ目と2つ目に戻り、いま自分が確かめたい対象から文脈を決めてください。
両方に当たる場合もあります。物理製品にアプリが付く開発では、筐体は製造業側、操作画面はソフトウェア側です。その場合も、いま確かめたい対象がどちらかで決めます。
製造業の文脈:物理的な造形を速くする
製造業でこの言葉が使われるとき、対象は物理的な立体物です。三次元CAD(Computer Aided Design:コンピュータ支援設計)で作った形状データをSTL(Standard Triangulated Language)などの造形用データ形式へ変換し、3Dプリンターや切削加工機、真空注型で現物を作ります。
検証したいのは、画面上では判断できない性質です。手に取ったときの大きさの感覚、部品同士がきちんと嵌まるか、握ったときの触感、そして図面では気づけなかった設計者自身の思い込みです。
造形して初めて気づく違和感を早く拾うことが、この文脈での価値になります。
ソフトウェアの文脈:画面と体験を速くつくる
ソフトウェア開発でこの言葉が使われるとき、対象は画面や機能の振る舞いです。紙に描いたスケッチ、ワイヤーフレーム、クリックだけが動くモックアップ、実際に触れるインタラクティブプロトタイプまで、段階的に使い分けます。
ここで最初に確認しておきたいのは、紙に描いたスケッチも立派なプロトタイプだという点です。装置もツールも要りません。画面の並びと操作の流れが伝わるなら、検証は成立します。
この文脈では、プロトタイプを2種類に分けて考えます。使い捨て型は、検証が終わったら破棄する前提で作ります。速さを最優先し、コードの品質は問いません。進化的型は、作ったものをそのまま育てて本番へ移行させる前提で作ります。こちらは設計の質を落とせません。
| 形式 | 何を確かめるか | 作り込みの深さ | 検証後の扱い |
| 使い捨て型 | 方向性が正しいか、誰かが欲しがるか | 最小限。見た目だけ、動きだけでよい | 破棄する |
| 進化的型 | 実装が成立するか、性能は足りるか | 本番に耐える設計 | そのまま育てる |
忠実度は使い捨て/進化的とは別の軸
ここで取り違えが起きやすいのが、使い捨て型を「雑に作ってよいもの」と読んでしまうことです。作り込みの深さは、使い捨てか進化的かとは別に、忠実度という軸で決まります。
低忠実度(ローファイ)は、紙のスケッチやワイヤーフレームのように、情報の並びと画面遷移だけを再現した状態です。高忠実度(ハイファイ)は、実際にクリックして遷移する、見た目も本番に近い状態を指します。
対応関係は次のとおりです。使い捨て型は低忠実度でも高忠実度でも成立します。方向性を確かめるだけなら紙で足り、操作感まで見たいなら高忠実度で作って捨てる、という使い方ができます。一方、進化的型は本番へ育てる前提であるため、必然的に高忠実度側へ寄ります。
したがって「使い捨てだから雑でよい」ではなく、「何を確かめたいかで忠実度を決め、その成果物を捨てるか育てるかを別に決める」という順序になります。
選択を誤ると、捨てる前提のものを作り込みすぎて時間を失うか、育てる前提のものを雑に作って後で作り直すことになります。反復の単位をどう区切るかについては、関連記事『イテレーションとは?』にまとめています。
なお、事業そのものの成立を確かめる文脈でこの言葉に触れた場合は、検証の設計から入るほうが近道です。状況が事業アイデアの妥当性検証にあたるなら、関連記事『リーンスタートアップとは?』を参照してください。
続いて、製造業文脈で従来の試作が何に困っていたのかを確認します。
従来の試作手法が抱えていた課題
型と加工にかかる時間とコスト
従来の試作は、木型を彫る、簡易型を起こす、切削加工で削り出す、といった手順を踏んでいました。いずれも熟練の技能と専用設備を要し、1点作るのに数週間、費用も相応にかかります。
ここで生じる制約は、単に「高い・遅い」ことではありません。1回あたりの負担が重いと、試作の回数そのものが減ります。
回数が減ると、1回の試作に載せる判断が増え、失敗したときの損失が大きくなります。そして損失が大きいと分かっているため、設計者は慎重になり、決めるまでの時間がさらに延びます。
課題が解消される構造
ラピッドプロトタイピングは、この連鎖の起点を外します。三次元データからの直接造形により、型を作る工程そのものが不要になるためです。
| 従来手法の制約 | 生じていた影響 | ラピッドプロトタイピングでの変化 |
| 型の製作に日数がかかる | 試作の着手が遅れ、設計変更が後工程へずれ込む | 型を介さずデータから直接造形し、着手当日から数日で現物化 |
| 1点あたりの費用が高い | 試作回数を絞らざるを得ない | 少量・単発の造形単価が下がり、回数を増やせる |
| 形状変更のたびに型を作り直す | 変更を避ける力学が働き、妥協が残る | データを直せば造形し直せるため、変更の心理的障壁が下がる |
| 複雑形状は加工が困難 | 設計側が製造しやすい形へ譲歩する | 中空構造など従来困難な形状も一体で造形できる |
つまり、時間短縮とコスト削減は結果であって、本質は「試行錯誤の回数を増やせる状態」が手に入ることです。手戻りを開発の後半から前半へ移す、いわゆるフロントローディングが成立します。
短縮の効果を過大に見積もらない
一方で、注意すべき点があります。短縮されるのは造形にかかる時間であって、開発期間全体ではありません。
設計データを整える時間、造形後の表面処理やサポート材の除去、評価と合意形成にかかる時間は残ります。社内のレビュー会が月1回しか開かれないなら、造形が1日で終わっても判断は1か月後です。
装置を入れたのに開発が速くならないという事態の多くは、ここに原因があります。導入を検討する際は、現在の開発期間のうち「造形待ち」が占める割合を先に測ってください。その割合が小さいなら、短縮の効果も小さくなります。
次に、造形方式をどう選ぶかを扱います。
造形方式は検証したい仮説から選ぶ
主要な3方式の性質
3Dプリンターの造形方式は多数ありますが、試作でよく使われるのは次の3つです。それぞれ得意な検証が異なります。
| 方式 | 造形の仕組み | 得意な検証 | 弱点 |
| 熱溶解積層方式(Fused Deposition Modeling:FDM) | 樹脂を溶かして線状に積み重ねる | 大きさと形の確認、機構のおおまかな動作 | 積層痕が残り、表面の質感評価には向かない |
| 光造形方式(Stereolithography Apparatus:SLA) | 光硬化性樹脂に光を当てて硬化させる | 細部の形状、意匠の確認、嵌合の精度確認 | 経時で変形しやすく、強度評価には向かない |
| 粉末焼結積層造形(Selective Laser Sintering:SLS) | 粉末材料をレーザーで焼き固める | 強度を伴う機構部品、サポート材が不要な複雑形状 | 表面が粗く、装置と運用のコストが高い |
方式解説はスペックの並列比較になりがちですが、選ぶときに見るべきは装置の性能値ではありません。
仮説の種類から逆算する
「何を確かめたいのか」を先に言語化し、そこから方式を決めます。順序を逆にすると、手元の装置で作れるものだけを検証することになります。
- 大きさや配置の感覚を確かめたい場合:精度は不要です。最も安く速い方式で十分で、多くの場合は熱溶解積層方式が該当します。精度を追わない判断も、立派な判断です。
- 部品同士が嵌まるかを確かめたい場合:寸法精度が要ります。光造形方式が向きます。ただし造形後の収縮や反りを見込む必要があります。
- 見た目や質感を人に見せたい場合:表面品質が要ります。光造形方式に後処理を組み合わせるか、真空注型で複製します。決裁を通すための試作や顧客プレゼン用試作はここに入ります。
- 力がかかったときの挙動を確かめたい場合:材料特性が問題になります。粉末焼結積層造形や金属積層造形を検討します。
- 量産品と同じ材料で確かめたい場合:ラピッドプロトタイピングの射程外です。簡易型を起こすか、量産と同じ工法で作る必要があります。
最後の項目が、この工程における最大の落とし穴です。
素材差を無視した意思決定という失敗
試作品と量産品では、材料も製法も違います。積層造形で作ったものは、層の方向によって強度が変わる異方性を持ちます。射出成形で作った同じ形状とは、割れ方も撓み方も一致しません。
にもかかわらず、試作品を手に取ったときの感触をそのまま量産品の評価として扱ってしまう場面があります。「思ったより柔らかいので肉厚を増やそう」という判断が、造形方式に由来する差から出ていた場合、量産品は過剰品質になります。逆に「十分な硬さがある」と判断して薄くした結果、量産品が割れることもあります。
試作品で確かめてよいのは形状・寸法・配置・操作感までであり、材料物性に関する結論は別途、量産と同条件での検証を要します。
この線引きを社内で共有しないまま試作を回すと、速く回した分だけ誤った判断が蓄積します。短期集中で検証を回す進め方に関心がある場合は、関連記事『デザインスプリントとは?』にまとめています。
次は、内製と外注の判断に移ります。
内製と外注をどう分けるか
分岐点は稼働率と機密性
装置を買うか、外部の造形サービスへ出すか。判断材料は次の4点です。
| 判断項目 | 内製が向く条件 | 外注が向く条件 |
| 造形頻度 | 週に複数回、継続的に発生する | 月に数回以下、時期が偏る |
| 必要な方式 | 特定の1方式で足りる | 案件ごとに方式や材料が変わる |
| 機密性 | 形状データを外部に出せない | 秘密保持契約の範囲で対応できる |
| 社内の技能 | 造形と後処理を担う人がいる | 設計者しかおらず運用を担えない |
見落とされやすいのは4つ目です。装置は買えば動くものではなく、出力設定の調整、造形不良への対処、サポート材の除去、材料在庫の管理といった運用作業が伴います。
担う人が兼務で片手間になると、装置の稼働率が上がらないまま維持費だけが残ります。
外注時の実務で詰まりやすい点
外注を選ぶ場合、見積のばらつきと納期交渉が実務上の論点になります。同じデータを複数社に出すと、金額に大きな差が出ることは珍しくありません。差の原因は、方式の違い、造形の向き(積層方向)の想定、後処理の範囲の解釈です。
見積を比較するときは、金額だけでなく次の点をそろえて依頼してください。
- 造形方式と材料の指定、または「この検証をしたい」という目的の明示
- 後処理をどこまで含むか(サポート材除去のみか、表面研磨まで含むか)
- 積層方向の指定、または任せる場合はその旨
- 納品形態と納期、および分納の可否
目的を伝えず形状データだけを渡すと、業者側は無難な設定で見積もるため、過剰な仕様になりがちです。
次は、導入を見送るべき条件を扱います。
導入すべきでない条件と向かないケース
見送りを検討すべき5つの状況
ラピッドプロトタイピングは万能ではありません。次に該当する場合、導入しても効果が出にくいか、かえって判断を誤らせます。
- 検証したい仮説が定まっていない場合:作れば何か分かる、という状態で始めると、試作沼に入ります。何を確かめるかが言語化できないうちは、装置ではなく論点整理が先です。
- 量産の材料物性が判断の中心にある場合:前述の素材差の問題です。試作品では結論が出せません。
- 意思決定の頻度が造形速度に追いついていない場合:レビューが月1回なら、造形が1日で終わっても全体は変わりません。会議体の見直しが先になります。
- 形状が単純で、既存の加工手段が十分に速い場合:切削で半日で作れるものを、わざわざ積層造形にする理由はありません。
- 規制や認証が絡み、試作品にも同等の品質保証が要る場合:医療機器などでは、試作段階でもトレーサビリティが求められます。手軽さを前提にした運用は成立しません。
「速く作れる」が「速く決められる」に変わらない構造
導入が失敗する典型は、装置の性能不足ではありません。試作が速くなった分だけ、試作の数が増え、比較する対象が増え、決められない状態が続く、という構造です。
これを避けるには、試作を作る前に「この試作で何が分かったら次へ進むか」を1行で決めておくことです。
判断の基準を先に置かず、作ってから考える運用にすると、プロトタイプの寿命だけが延びていきます。どこまで作り込むかの線引きも、この基準から逆算して決まります。
続いて、実際に着手するときの順序を整理します。
導入の順序と最初の一歩
着手前に決めておく3点
導入を進める場合、装置の選定より先に決めるべきことがあります。
| 決めること | 具体的な内容 | 決めないと起きること |
| 検証の目的 | この試作で何を確かめ、何が分かったら次へ進むか | 作ること自体が目的化し、試作回数だけが増える |
| 検証項目の切り分け | 形状・寸法・触感・強度のうち、どれを試作で見てどれを別手段で見るか | 素材差に由来する誤った結論を量産設計へ持ち込む |
| 判断の場と頻度 | 誰がいつ試作を見て、何を決めるか | 造形が速くなっても意思決定が滞留する |
3つ目は特に見落とされます。試作品を回覧するだけでは合意は形成されません。レビュー会での合意形成をどう設計するかまで含めて、導入の設計です。
小さく始めるための現実的な手順
いきなり装置を導入する必要はありません。次の順序で段階を踏むほうが、失敗コストを前倒しできます。
まず、直近の開発案件を1つ選び、外注の造形サービスで1点だけ試作します。ここで測るのは、造形の品質だけではありません。データを渡してから現物が届くまでの実時間、社内で判断が下りるまでの時間、そして試作を見たことで実際に設計が変わったかどうかです。
次に、同じ案件で2回目の試作を回します。1回目で得た気づきが2回目に反映され、判断が前進したなら、この手法は自社の開発プロセスに噛み合っています。噛み合わなかった場合、原因は装置側ではなく、検証の設計か意思決定の場にあります。
そのうえで、造形の頻度が月に数回を超え、外注費が装置の減価償却を上回る見通しが立った段階で、内製化を検討します。
なお、ソフトウェア文脈の場合も順序は同じです。ツールを選ぶ前に、確かめたい仮説と忠実度を決め、紙のスケッチ1枚から始めれば足ります。
残った疑問への回答
ラピッドプロトタイピングと3Dプリンターは同じ意味ですか
同じではありません。3Dプリンターは造形を行う装置であり、ラピッドプロトタイピングは試作を速く回すという目的を含む手法の呼び名です。切削加工や真空注型を使っても、試作を短期間で回していればラピッドプロトタイピングにあたります。
ラピッドプロトタイピングとアジャイル開発は何が違いますか
射程が異なります。ラピッドプロトタイピングは試作と検証そのものの手法であり、アジャイル開発は開発をどう進めるかの枠組みです。対立する概念ではなく、反復のなかに試作と検証を組み込む形で併用されます。
どちらの枠組みを採るかという開発方法論としての選び方は、関連記事『アジャイルとスクラムの違いとは?』で扱っています。
ローファイとハイファイはどう使い分けますか
確かめたいものが情報の並びや画面遷移なら低忠実度(ローファイ)、操作感や細部の見え方なら高忠実度(ハイファイ)です。判断がつかない段階では低忠実度から始めてください。高忠実度は作成に時間がかかり、見た目が整っているほど「もう決まったもの」と受け取られ、率直な指摘が出にくくなります。
ソフトウェア開発で使う場合も「RP」と略しますか
ソフトウェア/サービス開発の文脈では、略称よりも「プロトタイピング」や「プロトタイプ」という語がそのまま使われることが多くなります。RPという略称は製造業文脈で定着している表記です。会話で略称が出た場合、相手が製造業側の語彙で話している可能性が高いと考えてよいでしょう。
費用はどのくらいかかりますか
外注の場合、方式・サイズ・材料・後処理の範囲によって幅が大きく、同じデータでも業者間で差が出ます。金額の目安を先に決めるより、目的と後処理の範囲をそろえて複数社に見積を依頼し、実勢を確認するほうが確実です。装置を導入する場合は、本体価格に加えて材料費、保守費、運用を担う人の工数を合算して比較してください。
どのくらいの精度が出ますか
方式と装置のクラスによって異なり、同じ方式でも産業用と個人向けでは差があります。重要なのは絶対的な精度値ではなく、確かめたい検証に必要な精度が出るかどうかです。大きさの確認に高精度は要りません。嵌合の確認には要ります。必要精度を先に定めてから方式を選んでください。
試作品をそのまま最終製品として使えますか
用途によっては可能ですが、それはラピッドマニュファクチャリングという別の運用にあたります。試作を前提とした造形設定と、製品を前提とした造形設定は異なります。強度、耐久性、経時変化の検証を経ずに転用しないでください。
使い捨て型と進化的型は、どちらを選ぶべきですか
確かめたいものが「方向性が合っているか」なら使い捨て型、「実装が成立するか」なら進化的型です。判断がつかない場合は使い捨て型から始めるほうが安全です。進化的型で始めて方向性が誤っていた場合、作り込んだ分がそのまま損失になります。
まとめ
ラピッドプロトタイピングは、製造業では物理的な試作を短期間で造形すること、ソフトウェア/サービス開発では画面や機能の試作を反復することを指します。同じ言葉で対象が分かれているため、まず自分がどちらの文脈にいるかを特定することが出発点になります。
そのうえで、造形方式も忠実度も、装置やツールのスペックからではなく、確かめたい仮説の種類から選びます。そして試作品で結論を出してよいのは形状・寸法・配置・操作感までであり、材料物性に関する判断は別の検証に委ねます。この線引きが、速く回すことと正しく判断することを両立させます。
読み終えたあとに進められる手順は次の3つです。
- 直近の案件から1つ選び、「この試作で何が分かったら次へ進むか」を1行で書き出す
- その1行に必要な検証項目が、形状・寸法・触感・強度・操作の流れのどれにあたるかを切り分ける
- 切り分けた項目に合う方式で、外注の造形サービスへ1点依頼する(ソフトウェア文脈なら紙のスケッチ1枚から始める)
装置やツールの選定はその後で構いません。仮説検証を回す手順そのものを整えたい場合は、関連記事『プロトタイピング思考のやり方』にまとめています。
試作を速く回す前に押さえたい記事
試作の速さだけを上げても、検証の設計が伴わなければ判断材料は増えません。作る前後の考え方を整える記事をまとめました。
- デザイン思考とは?5つのプロセスと向く場面・向かない場面
ユーザー起点で課題を定義する5つのプロセス - 仮説思考とは?筋の良い仮説の見分け方
検証に値する仮説を見分ける判断軸 - 第一原理思考とは?前提を分解して組み立て直す思考法
前提を分解して設計を組み直す思考の手順 - フェイルファストとは?失敗を設計する仮説検証の考え方
失敗を学習に変える組織文化の設計法 - ハイブリッドアプローチとは?導入の手順とメリット・デメリット
両手法を組み合わせる導入の実務手順